Los tipos de moldes de inyección de plástico se clasifican según el número de cavidades, el sistema de alimentación del plástico, la estructura de apertura y el mecanismo de desmoldeo. Las configuraciones más habituales son los moldes monocavidad, multicavidad y familiares; de colada fría o caliente; y de dos o tres placas.
Estas categorías se combinan. Un mismo molde puede tener ocho cavidades, utilizar colada caliente y necesitar correderas para liberar la pieza. Elegirlo consiste en definir una configuración que permita fabricar el producto con la calidad, la capacidad y el coste previstos.
Esta guía se centra en los moldes para inyección de termoplásticos. Otros materiales, como la silicona líquida o los termoestables, requieren condiciones de transformación diferentes.
Qué tipos de moldes de inyección existen
Cada clasificación responde a una pregunta distinta:
| Criterio | Tipos de moldes | Qué determina |
|---|---|---|
| Número y distribución de cavidades | Monocavidad, multicavidad y familiares | Cuántas piezas y referencias se fabrican por ciclo |
| Sistema de alimentación | Colada fría, caliente y mixta | Cómo llega el plástico a las cavidades |
| Estructura de apertura | Dos placas, tres placas y apilados o stack | Cómo se separan las partes del molde y se extrae la colada |
| Mecanismo de desmoldeo | Correderas, expulsores inclinados, desenroscado y núcleos colapsables | Cómo se liberan las geometrías que dificultan la extracción |
| Finalidad o proceso | Prototipo, producción, sobremoldeo e integración de insertos | Qué debe validar o fabricar el utillaje |
La elección comienza por la pieza. Una rosca interior, una superficie de sellado o un acabado visible pueden condicionar el diseño antes de decidir cuántas cavidades tendrá el molde.
Moldes según el número de cavidades
Una cavidad es el espacio del molde que forma una pieza. Su número influye en la producción por ciclo, pero también en el tamaño del utillaje, la alimentación, la refrigeración y la máquina necesaria.
Moldes monocavidad
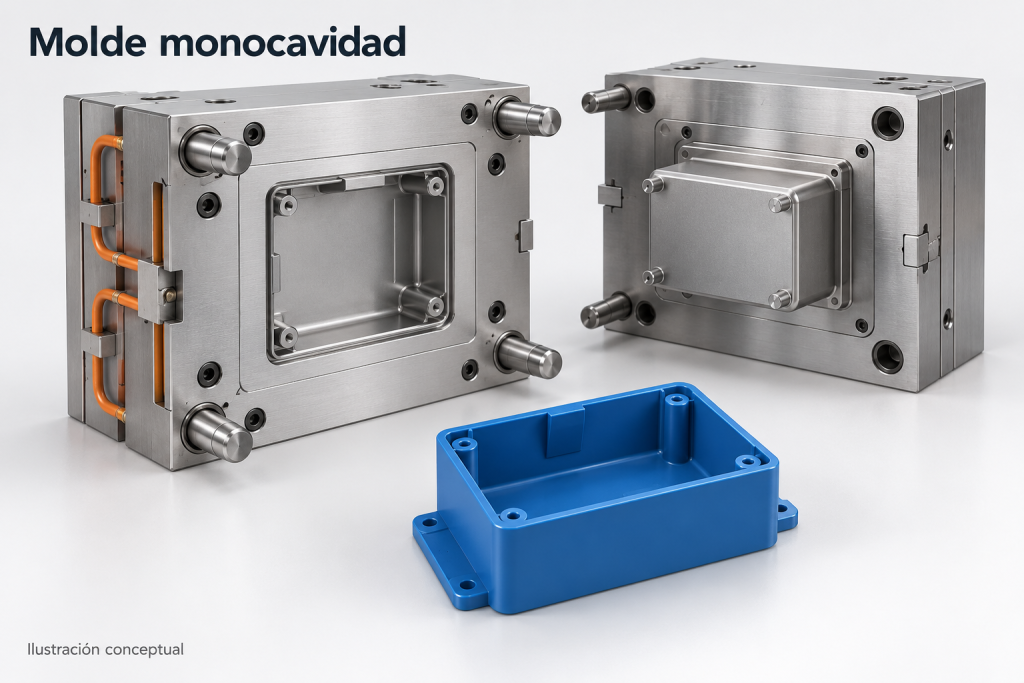
Un molde monocavidad fabrica una pieza por ciclo. Es habitual en series limitadas, productos en desarrollo y piezas de gran tamaño.
Su principal ventaja es concentrar el ajuste en una sola pieza. Cuando el diseño todavía cambia, modificar una cavidad suele resultar más sencillo que reproducir la modificación en varias.
También puede ser la configuración adecuada para una producción elevada de piezas grandes. Incorporar más cavidades podría superar el espacio disponible, la capacidad de inyección o la fuerza de cierre de la prensa.
Qué comprobar antes de elegirlo: las horas de máquina necesarias para cumplir las entregas. Producir 20.000 unidades repartidas durante un año plantea una exigencia distinta de entregar esas mismas unidades en una semana.
Por eso, el volumen anual debe acompañarse del tamaño de los pedidos y su calendario. Esa información permite determinar si una sola cavidad ofrece capacidad suficiente.
Moldes multicavidad
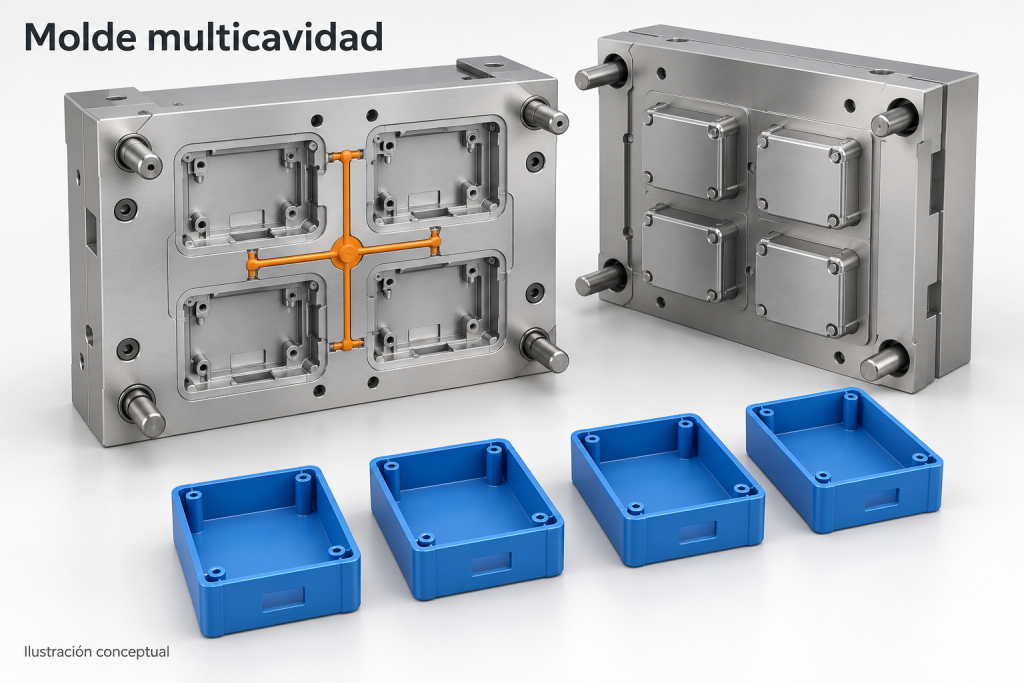
Los moldes multicavidad producen varias piezas iguales en cada ciclo. Permiten repartir el tiempo de máquina entre más unidades, aunque requieren una inversión mayor y un control más exigente del proceso.
Todas las cavidades deben recibir material y refrigerarse de forma adecuada. Una diferencia local de temperatura, alimentación o ventilación puede provocar desviaciones entre piezas fabricadas en el mismo disparo.
Para valorar su productividad, hay que comparar piezas conformes por hora:
| Ejemplo orientativo | Molde de cuatro cavidades | Molde de ocho cavidades |
|---|---|---|
| Tiempo de ciclo | 20 segundos | 32 segundos |
| Producción teórica por hora | 720 piezas | 900 piezas |
| Incremento de producción | — | 25 % |
En este supuesto, duplicar cavidades aumenta la producción un 25 %. Todavía habría que descontar paradas y rechazos para conocer la capacidad efectiva.
Una comprobación útil durante los ensayos es separar e identificar las muestras por cavidad. Si se mezclan desde el principio, una cavidad problemática puede quedar oculta dentro de los resultados generales.
Moldes familiares
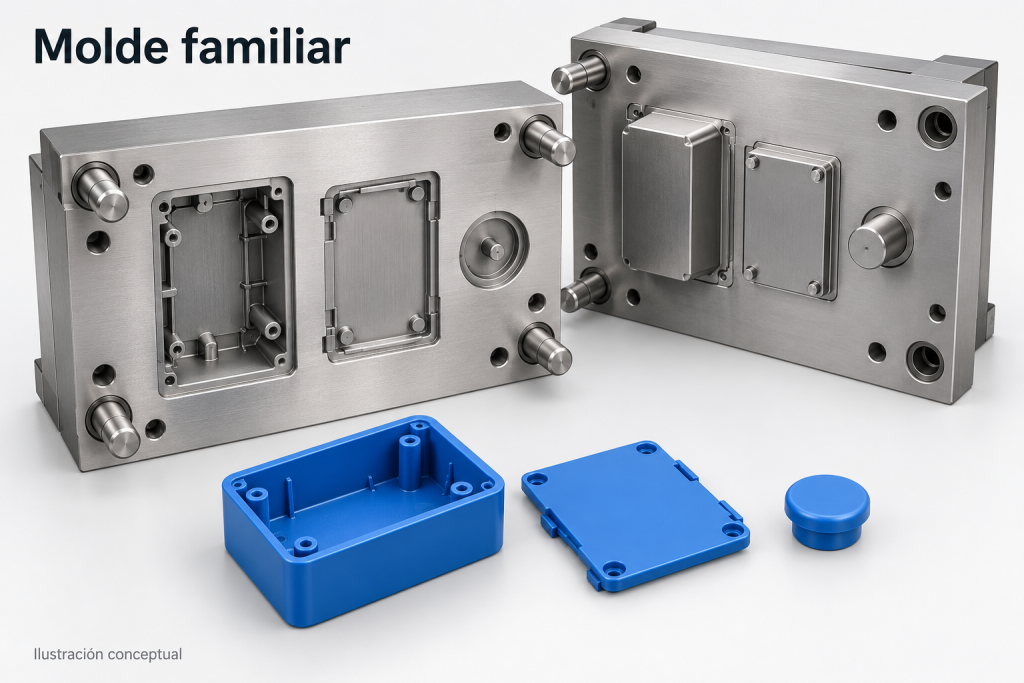
Un molde familiar fabrica piezas distintas en un mismo ciclo, por ejemplo los componentes de una carcasa.
Puede ahorrar utillajes y facilitar el suministro de un conjunto cuando las referencias comparten material, color y condiciones de transformación compatibles. Sin embargo, sus diferencias de geometría y espesor pueden complicar el equilibrio de llenado y enfriamiento.
La decisión también depende de cómo se consumen las piezas.
Imagina un producto que necesita un cuerpo y dos tapas. Un molde con una cavidad para el cuerpo y otra para la tapa produciría ambas referencias en proporción uno a uno. Después de cada dos ciclos habría tapas suficientes para montar un conjunto, pero sobraría un cuerpo.
Incluso con la distribución correcta, los rechazos pueden descompensar el suministro. Si al terminar un lote quedan 950 cuerpos aceptados y 1.800 tapas aceptadas, solo pueden montarse 900 conjuntos completos.
El criterio económico más útil es el coste por conjunto terminado. También conviene prever qué ocurrirá si una referencia se necesita como repuesto, cambia de color o modifica su demanda.
Moldes según el sistema de alimentación
El sistema de alimentación conduce el plástico desde la boquilla de la máquina hasta las cavidades. Su configuración afecta al consumo de material, la inversión, los cambios de color y el mantenimiento.
Moldes de colada fría
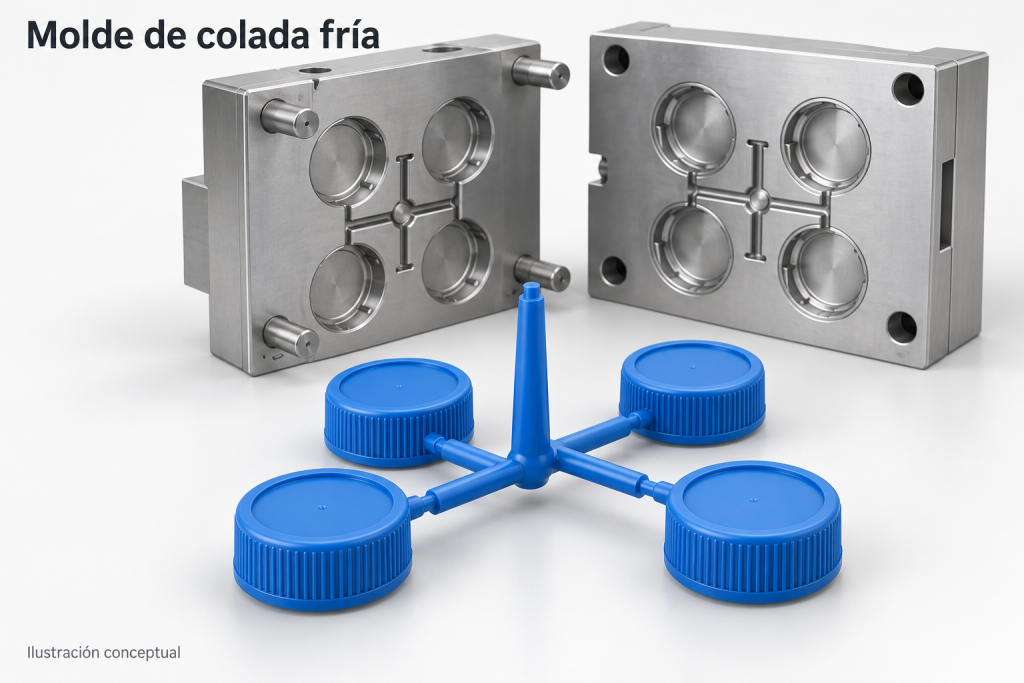
En un molde de colada fría, el material de los canales se solidifica y se extrae durante el ciclo. Después se separa de las piezas.
Esta solución suele ofrecer una inversión inicial contenida. Puede resultar interesante para pedidos pequeños, producción flexible o aplicaciones en las que no se justifica un sistema caliente.
La colada puede triturarse y reincorporarse en determinadas condiciones, pero esa posibilidad depende del material y de los requisitos del producto. Deben controlarse la proporción utilizada, la contaminación y el historial de transformación.
Para comparar consumos, conviene pesar las piezas y la colada por separado.
Por ejemplo, si un disparo produce cuatro piezas de 6 gramos y una colada de 12 gramos:
- Se transforman 36 gramos por disparo.
- Se entregan 24 gramos en forma de piezas.
- Se generan 3 gramos de colada por pieza.
Aunque se recupere ese material, siguen existiendo operaciones de separación, manipulación y transformación.
También interesa comprobar qué elemento limita el enfriamiento: una colada gruesa puede tardar más en solidificar que las propias piezas.
Pregunta al proveedor cómo se separarán las entradas. La colada fría admite soluciones de corte automático; no implica necesariamente una operación manual posterior.
Moldes de colada caliente
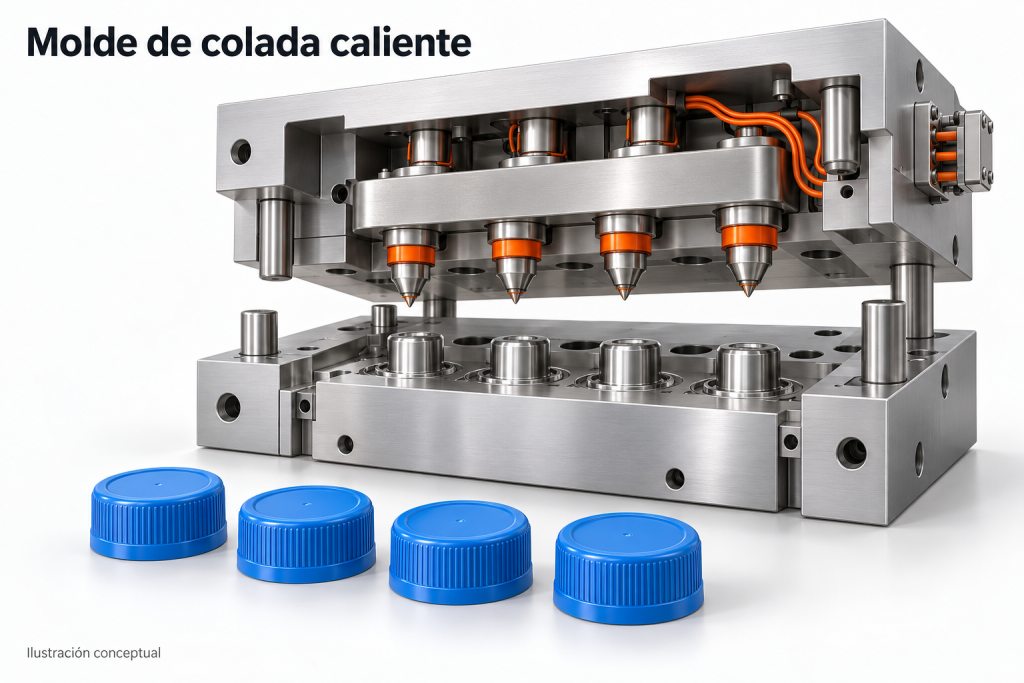
Los moldes de colada caliente incorporan un distribuidor y boquillas calefactadas que mantienen el plástico fundido hasta la zona de entrada.
Según la configuración, permiten reducir o eliminar los canales fríos que saldrían con cada disparo. Su interés aumenta cuando el ahorro de material y la productividad compensan la inversión y el mantenimiento adicionales.
Existen dos soluciones habituales:
- Entradas abiertas: el funcionamiento de la entrada depende de su diseño y del control térmico.
- Entradas con obturación por aguja: un elemento móvil abre y cierra mecánicamente el paso del material.
La elección debe considerar la resina concreta, la marca de entrada admisible, el control del llenado y los requisitos de mantenimiento.
Un aspecto decisivo es la frecuencia de los cambios de color. En una campaña larga, el ahorro de colada se acumula durante muchos ciclos. En pedidos cortos, las purgas y el tiempo necesario para obtener piezas aceptables pueden representar una parte importante del coste.
Conviene comparar campañas completas de fabricación.
Como ejemplo orientativo, si una alternativa ahorra 3 gramos por pieza, pero necesita 2 kilogramos adicionales de purga por campaña respecto a otra, requiere unas 667 piezas para compensar esa diferencia únicamente en masa de material. Después habría que valorar tiempo, energía, inversión y mantenimiento.
No es una característica universal de la colada caliente: ilustra por qué deben utilizarse los datos del proyecto concreto.
Moldes de colada mixta
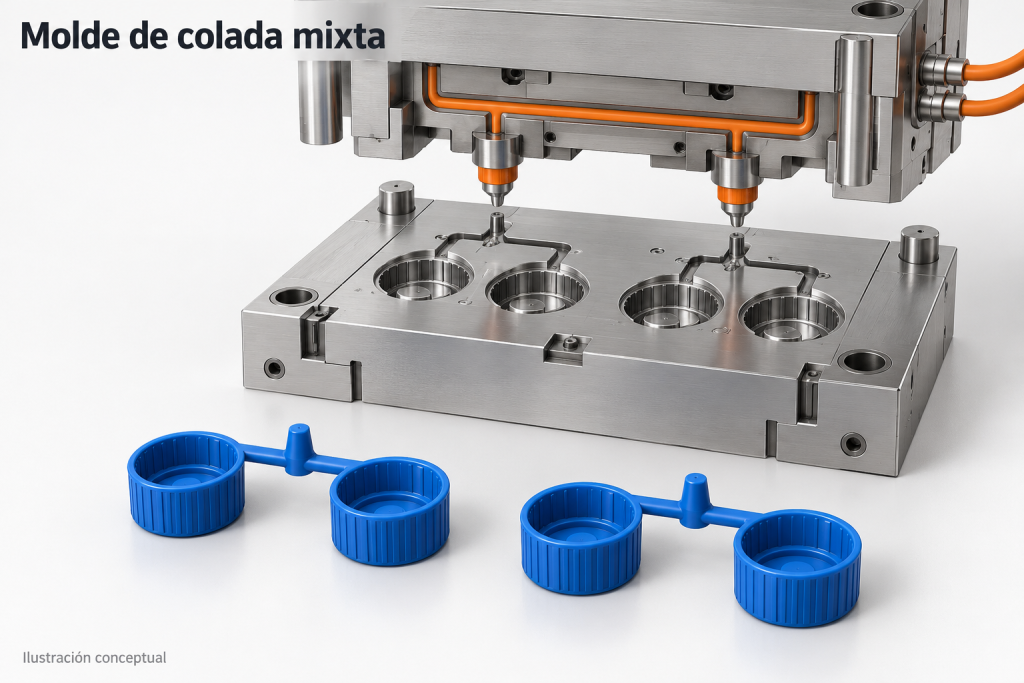
Combinan un distribuidor caliente con pequeños ramales fríos. Una boquilla puede alimentar varias cavidades a través de esos canales.
Esta configuración puede reducir la colada frente a una solución totalmente fría y limitar el número de boquillas calientes.
Al comparar presupuestos, solicita un esquema de alimentación y el peso de la colada residual. La expresión «molde con colada caliente» no indica por sí sola cuánto material dejará de solidificarse en los canales.
Moldes según su estructura de apertura
La estructura determina cómo se separan las partes del molde y cómo se organiza la extracción de piezas y colada.
Moldes de dos placas
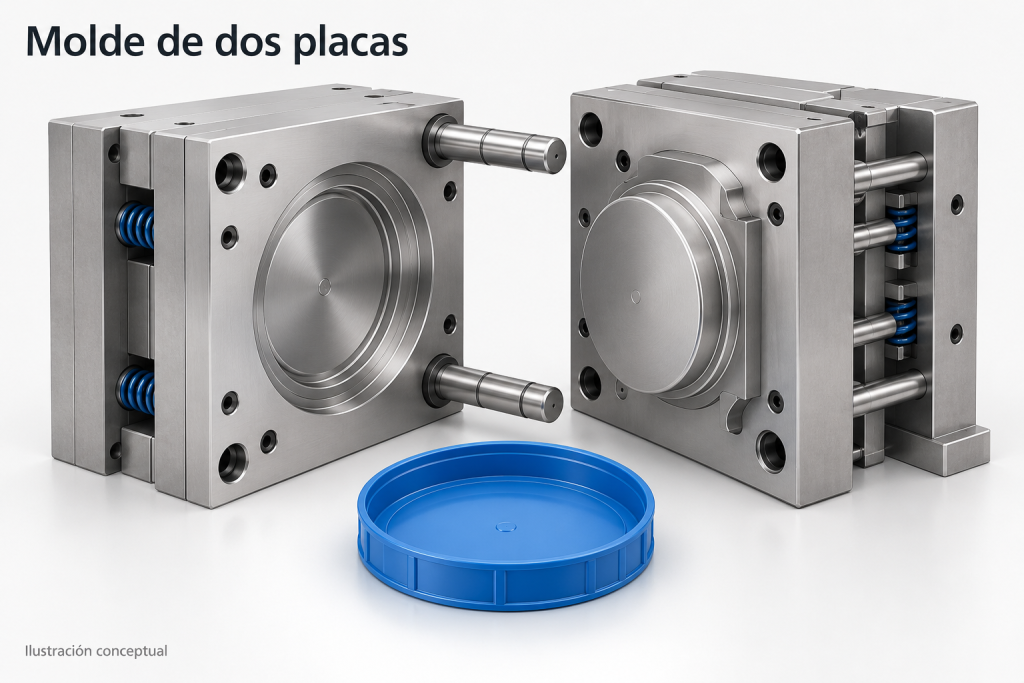
Tienen un plano principal de separación entre las partes que forman la pieza.
La denominación describe la arquitectura de apertura: el molde puede contener otras placas de fijación, apoyo y expulsión.
Son una solución versátil. Pueden utilizar alimentación fría o caliente e incorporar movimientos auxiliares para fabricar detalles laterales.
Su idoneidad depende de que la posición de entrada, la separación de la colada y la extracción sean compatibles con la pieza.
Una geometría compleja no obliga por sí sola a utilizar tres placas. Antes hay que estudiar cómo se forma, cómo se alimenta y en qué dirección puede liberarse.
Moldes de tres placas
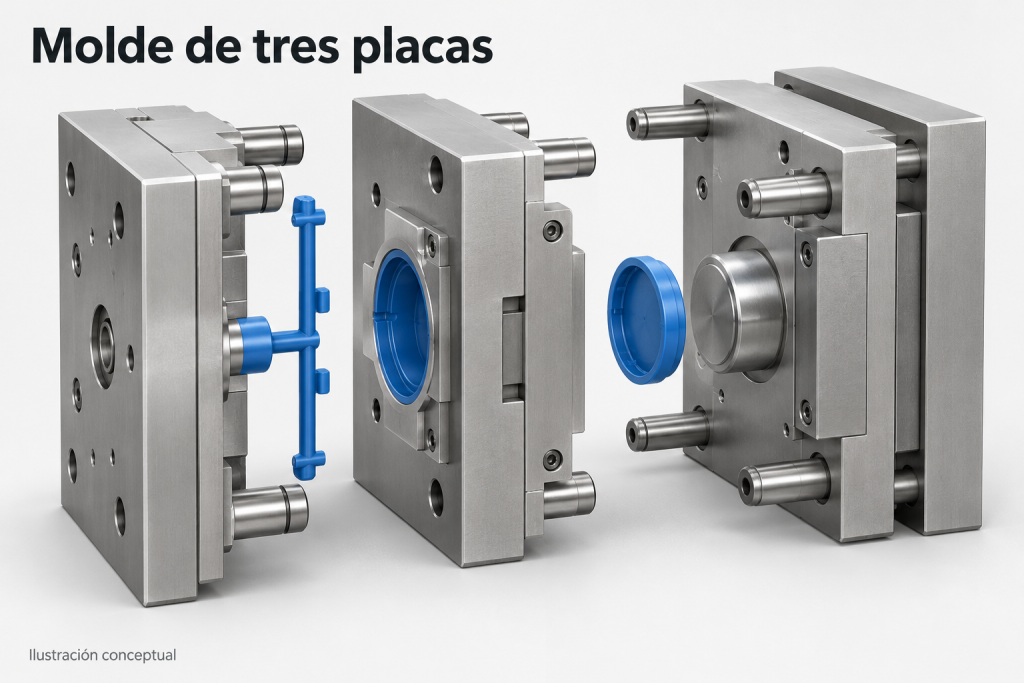
Incorporan un plano adicional de separación que permite organizar la extracción de la colada de forma independiente.
Pueden ser útiles para determinadas entradas puntuales con alimentación fría, especialmente cuando su ubicación no se resuelve convenientemente con una configuración de dos placas.
A cambio, añaden mecanismos de secuenciación y necesitan espacio para sus movimientos.
Antes de elegirlos, deben comprobarse:
- La ubicación y la marca admisible de las entradas.
- El comportamiento del material durante su separación.
- La altura del molde y el recorrido de apertura disponible.
- La salida de piezas y colada sin interferencias.
El número de placas no garantiza por sí mismo mayor precisión ni mejor acabado.
Moldes apilados o stack
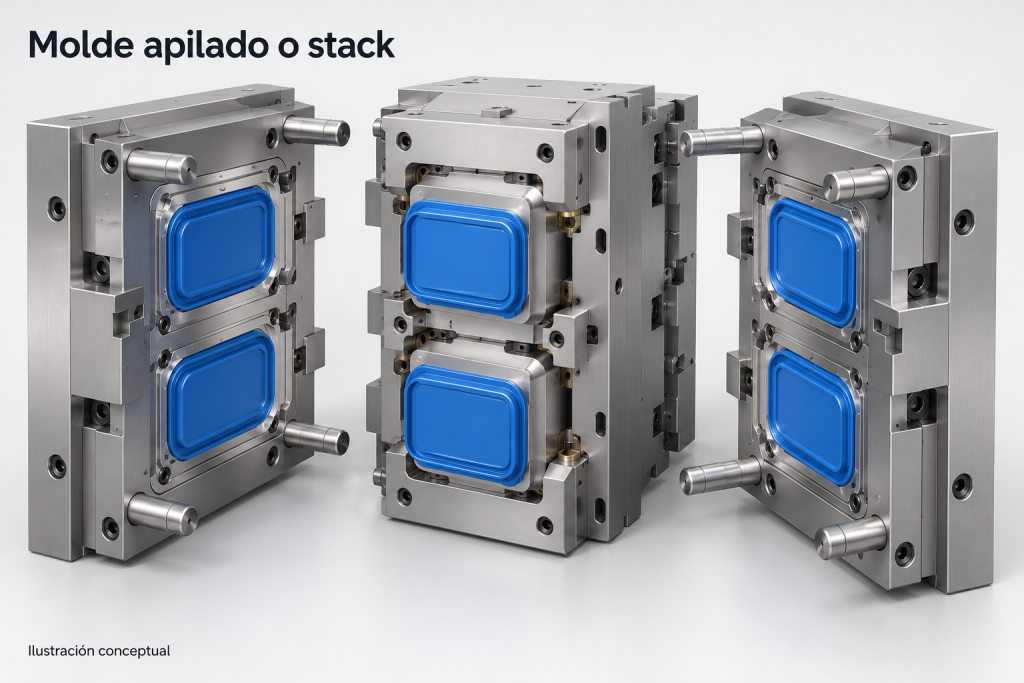
Los moldes apilados distribuyen cavidades en varios niveles. Se utilizan en aplicaciones de alta producción para aumentar la capacidad sin colocar todas las cavidades en un único plano.
Su viabilidad depende del conjunto formado por molde, máquina y automatización.
Hay que revisar el disparo completo, la capacidad de plastificación, los recorridos de apertura, la refrigeración y el acceso para retirar las piezas. Una prensa puede disponer de fuerza de cierre suficiente y resultar limitada por otro de estos factores.
La propuesta debe indicar el ciclo previsto y las condiciones necesarias para alcanzarlo. El número de niveles o cavidades, por separado, no permite calcular la producción real.
Moldes según el mecanismo de desmoldeo
Una contrasalida es una geometría que impide extraer la pieza siguiendo la dirección principal de apertura. Puede aparecer en un orificio lateral, un enganche o una rosca interior.
Antes de añadir mecanismos, conviene revisar si es posible modificar la pieza o la línea de partición manteniendo su función. En determinados diseños, un cambio localizado evita movimientos y simplifica el mantenimiento.
Moldes con correderas
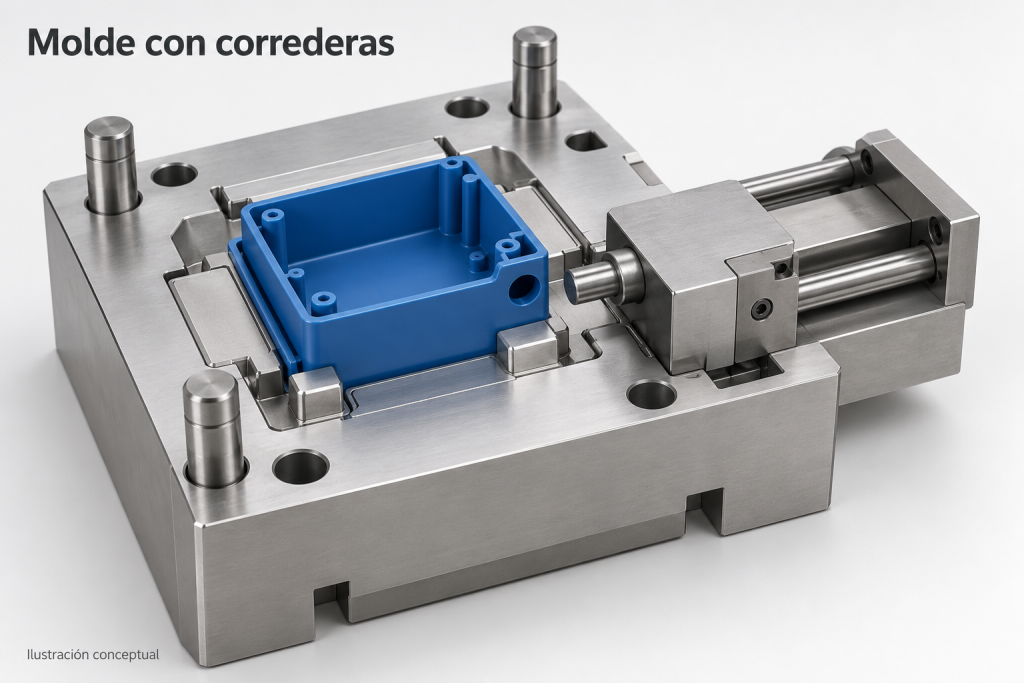
Las correderas, también llamadas carros, se desplazan en una dirección auxiliar para liberar detalles laterales.
Se utilizan, por ejemplo, para formar ventanas, orificios o alojamientos que quedarían atrapados al abrir el molde.
Su diseño debe resolver el recorrido, el guiado, el bloqueo durante la inyección y la secuencia de retirada.
Conviene señalar en el plano qué superficies son funcionales o visibles. La unión entre una corredera y el resto del molde puede dejar una marca cuya importancia cambia según esté en una zona oculta, un apoyo de montaje o una superficie de sellado.
Moldes con expulsores inclinados
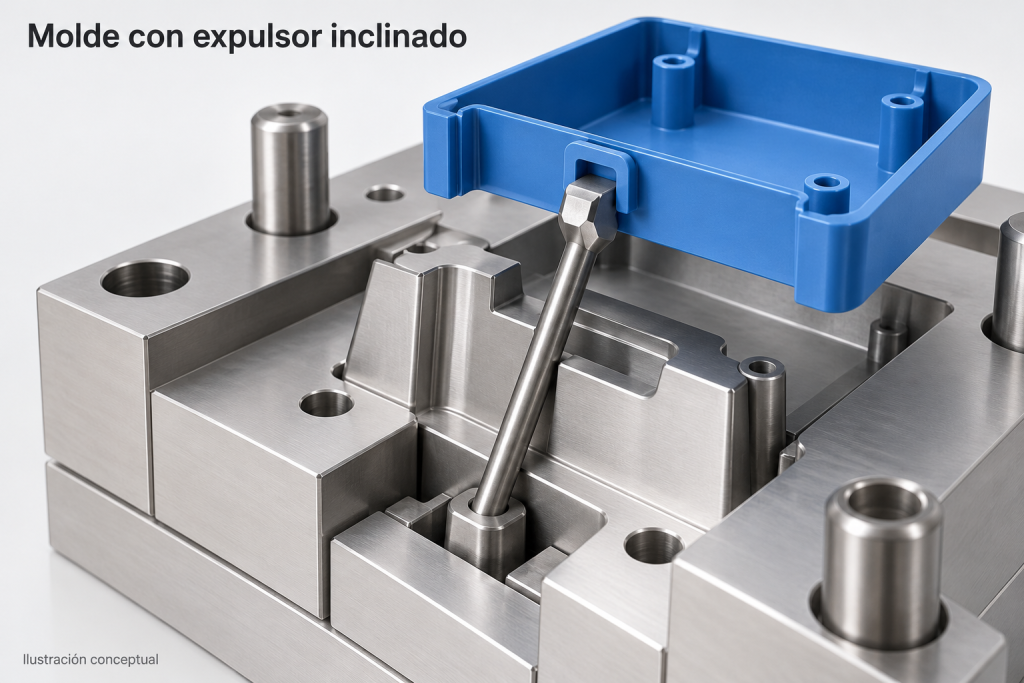
Los expulsores inclinados combinan la expulsión con un desplazamiento lateral que libera determinadas contrasalidas, habitualmente interiores.
Su aplicación depende del espacio disponible y de la trayectoria necesaria para liberar el detalle. No sustituyen a una corredera en cualquier geometría.
Además de comprobar que la pieza sale, debe revisarse dónde recibe el esfuerzo de expulsión. Una zona delgada o poco rígida puede deformarse si el apoyo y el movimiento no son adecuados.
Moldes con desenroscado
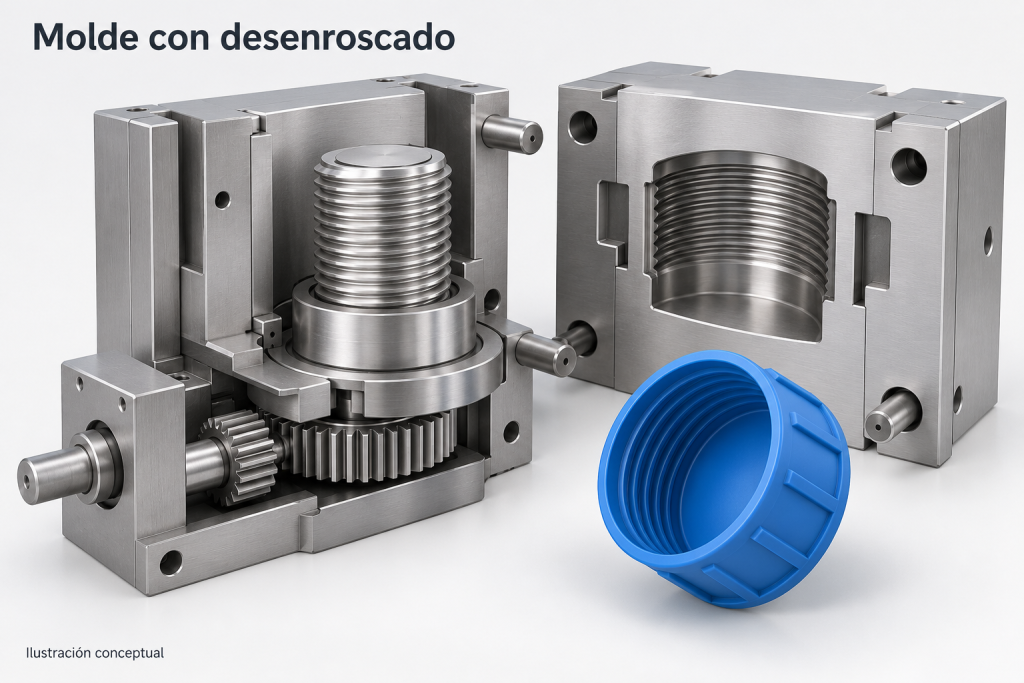
Liberan determinadas roscas mediante un movimiento relativo de giro entre la pieza y el elemento que las forma.
Para que funcione, la pieza debe quedar retenida de manera que no acompañe al núcleo durante el giro.
La evaluación debe incluir el perfil de rosca, la longitud roscada, el material y la función del componente.
La comprobación más útil es probar el acoplamiento con la pieza complementaria. Una rosca que se desmoldea correctamente todavía debe cumplir sus requisitos de montaje, resistencia o cierre.
Moldes con núcleos colapsables
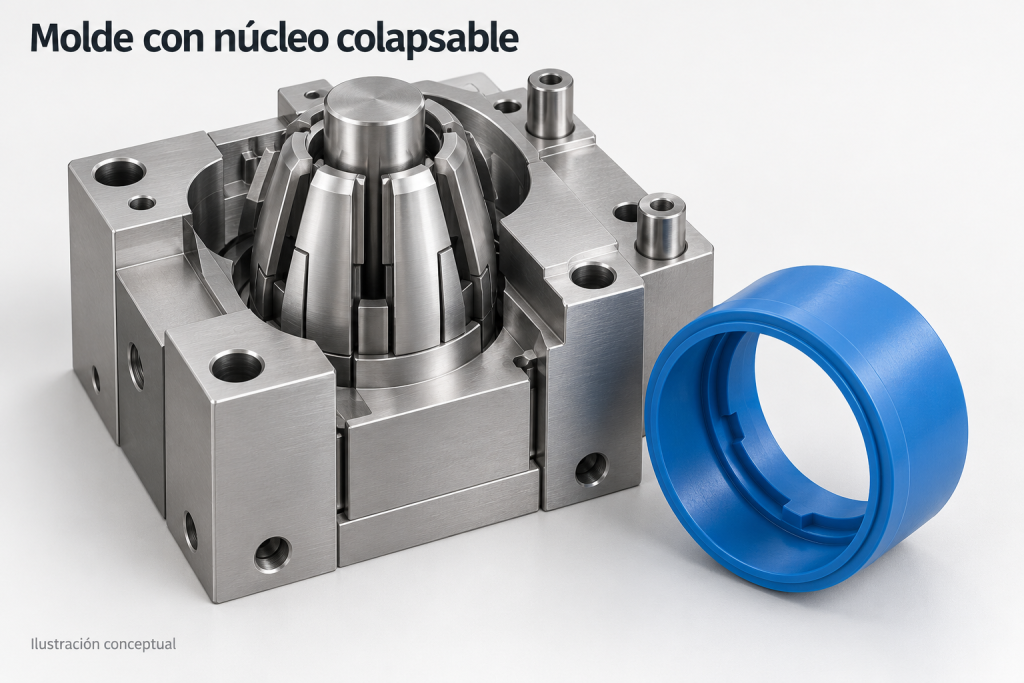
Un núcleo colapsable reduce su sección durante la apertura para liberar determinadas geometrías interiores.
Puede resolver algunas roscas, ranuras o retenciones sin recurrir al desenroscado. Sus posibilidades dependen de las dimensiones internas y del espacio necesario para el colapso.
Las uniones entre segmentos pueden dejar marcas. Deben evaluarse especialmente cuando coinciden con una superficie funcional.
La elección entre colapso y desenroscado requiere comprobar la geometría y el funcionamiento final de la pieza, además del coste del mecanismo.
Moldes para prototipos y moldes de producción
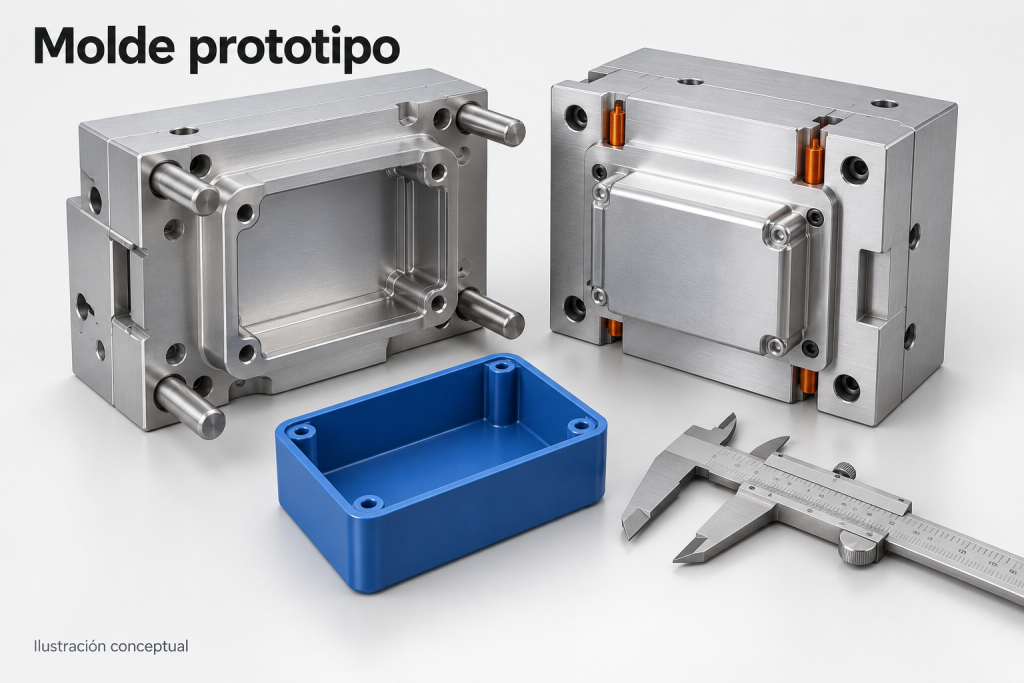
Un molde prototipo permite obtener piezas inyectadas para validar un diseño, ensayar materiales o comprobar el montaje antes de comprometer una inversión mayor.
El molde de producción debe responder a la demanda prevista, la repetibilidad, el mantenimiento y la duración acordada.
El aluminio y el acero son opciones de construcción, pero el material del molde no basta para predecir su vida útil. También influyen la resina transformada, la abrasión, la geometría, los movimientos y las condiciones de trabajo.
Una decisión que conviene anticipar es qué partes de la pieza podrían cambiar.
Si todavía se está ajustando un alojamiento, una conexión o un detalle identificativo, puede interesar estudiar un inserto intercambiable. Así, determinadas revisiones podrían realizarse sustituyendo una zona del utillaje.
Esa posibilidad debe resolverse durante el diseño. La pregunta al proveedor es concreta: qué habría que modificar, cuánto trabajo implicaría y qué limitaciones tendría el cambio.
Moldes para sobremoldeo, biinyección e insertos
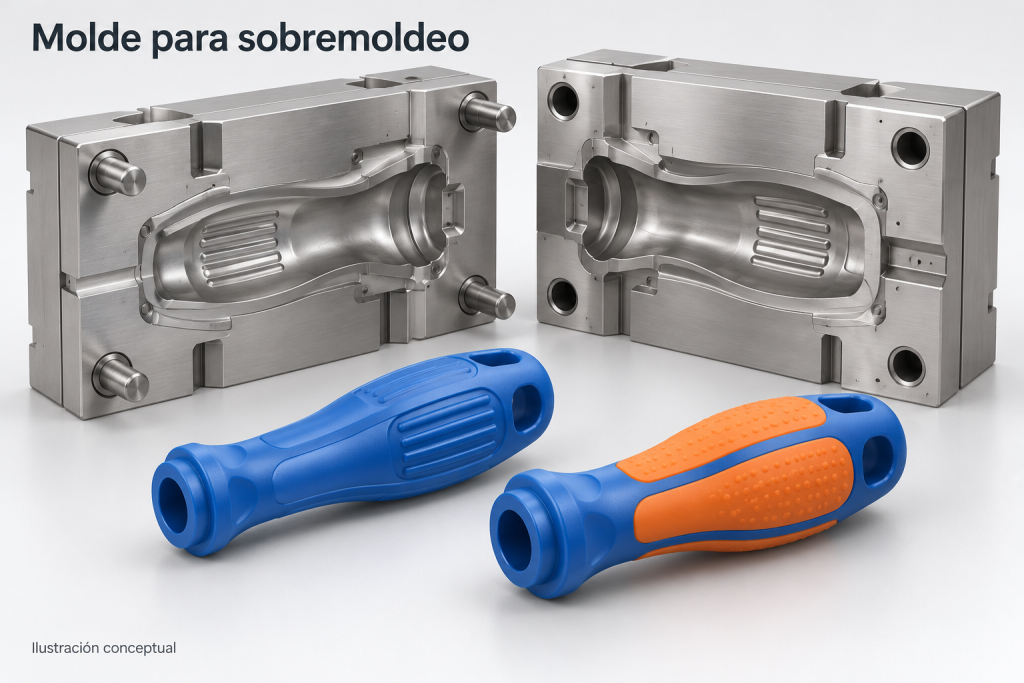
Estas soluciones permiten combinar materiales o integrar componentes durante la fabricación.
Sobremoldeo y biinyección
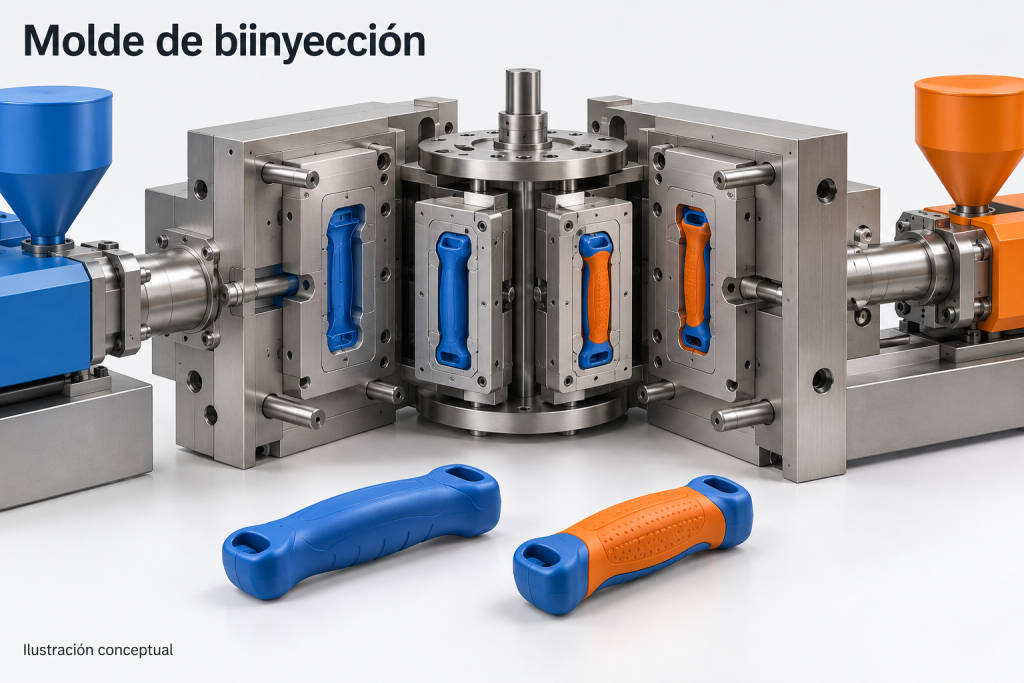
El sobremoldeo añade material sobre un componente previo, como una zona de agarre flexible sobre un cuerpo rígido.
Puede realizarse trasladando el componente entre operaciones o mediante un proceso de varios disparos, según el diseño y los medios disponibles. La biinyección necesita una configuración que gestione dos inyecciones y el posicionamiento de la pieza entre etapas.
La unión depende de los materiales concretos, la geometría y el proceso. No todos los elastómeros se adhieren del mismo modo a todos los sustratos.
En procesos con transferencia, también importan el estado y la limpieza del componente previo.
La validación debe reproducir el uso del producto. Una unión que parece correcta al salir del molde puede necesitar ensayos de pelado, esfuerzos repetidos o exposición al entorno de servicio.
Moldeo con insertos
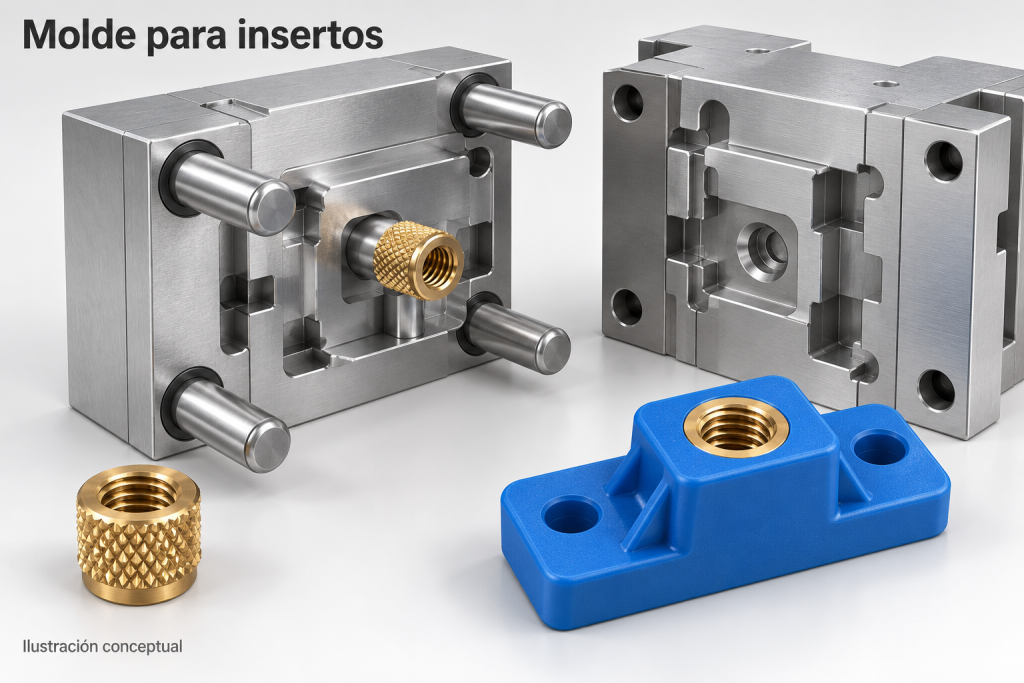
Se coloca un componente previamente fabricado dentro del molde y se inyecta plástico alrededor. Puede tratarse de un casquillo, un contacto eléctrico o un refuerzo metálico.
El molde debe mantenerlo en posición y proteger las superficies que deban quedar libres de plástico.
Para calcular la capacidad, hay que incluir la colocación y la comprobación del inserto. Un ciclo de inyección rápido aporta poco si la carga del componente limita la producción.
Conviene que el presupuesto especifique qué operaciones serán manuales, cuáles estarán automatizadas y cómo se verificará la presencia y orientación del inserto.
Cómo elegir el molde de inyección para tu proyecto
Para comparar alternativas, todos los proveedores deben trabajar con los mismos requisitos.
| Información que debes aportar | Por qué influye en la elección |
|---|---|
| Plano y modelo 3D con revisión identificada | Evita presupuestar versiones distintas |
| Material y grado previsto | Condiciona la transformación, la contracción y el desgaste |
| Cotas críticas y superficies visibles | Orienta la partición, las entradas y la expulsión |
| Cantidades por pedido y calendario | Permite calcular la capacidad necesaria |
| Colores y frecuencia de cambios | Ayuda a valorar arranques y purgas |
| Máquina y periféricos disponibles | Determina la compatibilidad del conjunto |
| Cambios previsibles del producto | Permite estudiar zonas modificables |
| Requisitos de aceptación | Define cómo se comprobará el resultado |
Después, pide que cada oferta declare sus hipótesis: cavidades, ciclo estimado, colada por disparo, operaciones posteriores y condiciones de ensayo.
Compara el coste por pieza conforme
El precio del molde es una parte de la inversión. La comparación debe incorporar material, máquina, manipulación, rechazos, mantenimiento y amortización.
Como aproximación, el volumen necesario para recuperar una inversión adicional se calcula así:
Unidades de equilibrio = inversión adicional ÷ ahorro por pieza conforme
Si una alternativa cuesta 12.000 euros más y reduce 0,04 euros el coste variable por pieza, el equilibrio simple se alcanza en 300.000 unidades.
Es un ejemplo orientativo. Para aplicarlo hay que incluir los costes que realmente cambien entre opciones y comprobar que el volumen previsto es alcanzable.
Comprueba cómo se mantendrá el molde
Antes de comprar, interesa identificar los elementos de desgaste, cómo se accede a ellos y qué recambios estarán disponibles.
La facilidad para sustituir una pieza puede resultar decisiva cuando existe un compromiso de entrega. Por eso, el presupuesto debería aclarar la documentación, los repuestos y el mantenimiento incluidos.
Acuerda cómo se aceptará el utillaje
Una muestra visualmente correcta no demuestra que el molde mantenga la calidad durante una producción continuada.
La aceptación debe vincularse al material, la máquina, las dimensiones, el acabado y las condiciones de funcionamiento acordadas. En moldes multicavidad, las comprobaciones deben representar a todas las cavidades.
Elegir moldes de inyección exige justificar su configuración y comprobar cómo responderá durante la producción. Con esa información, resulta más fácil distinguir una inversión adecuada de una oferta que solo parece económica al principio.
En Abadipi puedes consultar tu proyecto de fabricación de moldes e inyección de plástico. Facilita el plano o modelo 3D, el material previsto y las cantidades por pedido para estudiar una solución adaptada a la pieza y a tus necesidades de producción.